ボトルネックはどこにある? 現場の流れを見える化する手順
現場改善に取り組んだ。作業時間も短縮できた。それなのに、受注から出荷までのリードタイムが変わらない。
珍しい話ではありません。むしろ、改善活動が熱心な会社ほど起きやすい現象です。理由を探ると、改善した工程が、ボトルネックではなかった、ということが多くあります。
ボトルネック「以外」を改善しても、全体は変わらない
工場全体の生産能力は、最も遅い工程によって決まります。制約理論(TOC)の基本的な考え方ですが、現場に立つと実感として腑に落ちます。
ある工程の処理速度を2倍にしても、その先の工程が同じ速度のままなら、単に仕掛品が増えるだけです。仕掛品が増えるということは、そのための場所がとられる、資金が寝るということでもあります。改善したのに資金繰りが悪化する、ということすら起こり得ます。
「一番忙しい工程」と「本当のボトルネック」は、ずれる
やっかいなのは、現場の体感と実態がずれることです。一番忙しく見える工程は、たいてい作業者の動きが激しい工程です。しかし動きが激しいことと、そこで全体が詰まっていることは別の話です。
また、声の大きい部署の主張が優先されることもあります。「うちが一番大変だ」という訴えは切実ですが、それが全体最適の答えとは限りません。だからこそ、勘や声ではなく、流れそのものを見る必要があります。
手順1:工程フローを1枚に描く
まず、受注から出荷までの流れを1枚の紙に描きます。付箋を使って、壁に貼るのがおすすめです。作業者・設計者・営業を集めて、それぞれの認識を出し合ってください。
この時点で、たいてい発見があります。部門ごとに、工程の認識が食い違っているのです。営業が思っている流れと、製造が実際にやっている流れが違う。ここが分かるだけでも、この作業には価値があります。
なお、この対象には事務工程も必ず含めてください。受注処理、図面確認、購買手配、検査記録の作成。製造だけを見ていると、待ち時間の大半を見落とします。
手順2:仕掛品がどこに溜まっているかを見る
手軽にできますが、効果がでやすい部分です。工場を歩いて、どの工程の前にモノが積まれているかを見るだけです。
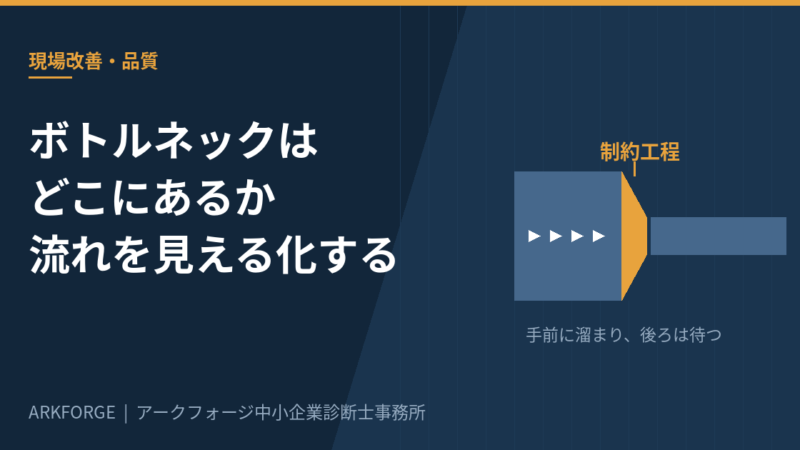
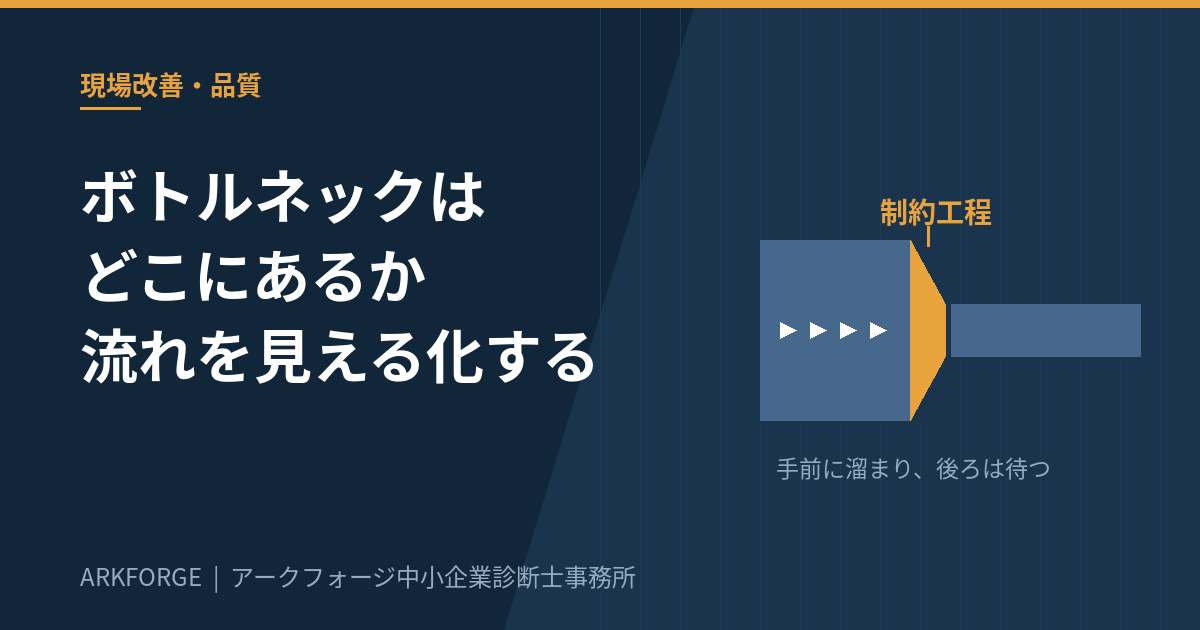
在庫は正直です。処理能力が足りない工程の手前には、必ずモノが溜まります。逆に、その工程の後ろは手待ちになっている。この「手前は山、後ろは空き」というパターンが見えたら、そこが制約工程の候補です。
事務工程なら、未処理の書類、承認待ちの申請、返信待ちのメールが同じ役割を果たします。
手順3:滞留時間を測る
候補が絞れたら、時間を測ります。ここで重要なのは、加工時間ではなく滞留時間を測ることです。
- 加工時間:実際に手を動かしている時間
- 滞留時間:その工程に到着してから、次工程へ渡るまでの時間
製造業の現場では、リードタイムに占める加工時間の割合が1割にも満たないことが珍しくありません。残りの9割は、待っているか、運ばれているか、探されているかです。この時間は、付加価値を生んでいない時間です。改善の余地は、圧倒的にそちら側にあります。
測り方は簡単で構いません。ロットに紙を1枚つけて、各工程で到着時刻と出発時刻を書き込んでもらう。10ロットも追えば、傾向は十分に見えます。
手順4:制約工程を「止めない」
制約工程が特定できたら、打ち手の原則はひとつです。そこを1分たりとも止めない。
- 段取り時間を削る:外段取り化(機械を止めずにできる準備を切り出す)が最も効きます
- 材料切れを起こさせない:前工程は、制約工程を飢えさせないことを最優先にする
- 不良品を流さない:制約工程で不良を加工するのは、能力を捨てているのと同じです。検査は制約工程の手前に置く
- 昼休みに止めない:交替で回すだけで能力が数%上がることもあります
ここで、稼働率と可動率を区別してください。設備が動いている割合(稼働率)を上げることが目的ではありません。動かしたいときに動く状態(可動率)を保つことが目的です。稼働率を追うと、不要なものまで作り始めます(=過剰な在庫を生んでしまう危険性があります)。
ボトルネックは移動します
制約工程を改善すると、その工程はボトルネックではなくなります。すると、別の工程が新たな制約になります。これは失敗ではなく、正常な進み方です。
だからこそ、見える化は一度きりの作業ではなく、継続的に繰り返すものだと考えてください。例えば半年に一度、工程フローと滞留時間を見直す。それだけで、改善が的を外し続けることはなくなります。
設備投資を検討する前にも、必ずこの確認をしてください。制約工程でない設備を新しくしても、リードタイムは1日も縮まりません。逆に、制約工程が特定できていれば、少額の工夫で大きく変わることもあります。
参考文献:制約理論(TOC)を学ぶなら、この2冊
この記事で触れた制約理論(TOC)は、一冊の小説から世界中に広まりました。ボトルネックという考え方を、ご自身の現場に落とし込みたい方のために、原典とマンガ版をご紹介します。
『ザ・ゴール ― 企業の究極の目的とは何か』
本記事で書いた「ボトルネック以外を改善しても全体は変わらない」「仕掛品が溜まっている場所を見る」「制約工程を止めない」。これらはすべて、この本が世に問うた考え方です。原著は1984年、日本語版は2001年の刊行。40年以上前の本ですが、工場を歩けば、書かれていることが今日もそのまま起きています。
意外に思われるかもしれませんが、これはビジネス書ではなく小説です。閉鎖を宣告された工場の所長が、恩師との対話を通じて、残り3か月で工場を立て直していく。読者は主人公と一緒に悩みながら、TOCの考え方を追体験することになります。
理論の要約なら30分で読めます。しかしそれでは、「分かっているのに、なぜ現場でその通りにならないのか」が腑に落ちません。この本が小説の形をとっているのには、そういう理由があるのだと思います。
読みどころ
- ボーイスカウトのハイキング——歩く速さの違う子どもたちの隊列が、なぜ間延びしていくのか。工場に仕掛品が溜まる理由を、これほど直感的に説明した例を他に知りません
- サイコロを使った簡単なゲーム——「ばらつき」と「工程どうしのつながり」が組み合わさると、平均どおりには進まなくなる。紙とサイコロだけで再現できます
- 「瓶の首」の探し方と守り方——本記事の手順2〜4に対応する部分です。ドラム・バッファー・ロープという考え方が登場します
2番目のサイコロゲームは、社内の勉強会でそのまま使えます。説明されて納得するのと、自分の手で振って目の当たりにするのとでは、腹落ちの深さがまるで違います。
ただ正直に申し上げると
560ページあります。しかも小説なので、要点だけを拾い読みしづらい。じっくり付き合える方には最高の一冊ですが、「早く答えがほしい」という状況には向きません。
書誌情報
エリヤフ・ゴールドラット 著/三本木 亮 訳/稲垣 公夫 解説
ダイヤモンド社、2001年5月、560ページ
定価 1,760円(本体1,600円+税10%)
『ザ・ゴール コミック版』
同じ内容を224ページのマンガにしたものです。舞台が日本の工場に置き換えられており、登場人物も日本人。日本の製造業で働く読者には、むしろこちらのほうが情景が浮かびやすいかもしれません。
こちらを先にお勧めする場面が、私にはいくつかあります。
- まず全体像をつかみたいとき。2時間ほどで読み終わります
- 現場のリーダーや若手に読んでもらいたいとき。「これ読んでおいて」と560ページの小説を渡すのは、正直なところ酷です
- 幹部と共通言語をつくりたいとき。全員が同じ絵を見ていると、その後の議論が早くなります
もちろん、原作の細部は削られています。それでもTOCの骨格——企業の目標とは何か、見るべき3つの指標、瓶の首の見つけ方、ドラム・バッファー・ロープ——は過不足なく押さえられています。巻末には監修者による解説もついています。
書誌情報
エリヤフ・ゴールドラット、ジェフ・コックス 原作/岸良裕司 監修/青木健生 脚色/蒼田 山 漫画
ダイヤモンド社、2014年12月、224ページ
定価 1,760円(本体1,600円+税10%)
どちらから読むか?
迷われたら、コミック版からをおすすめします。2時間で全体像をつかみ、「もっと深く知りたい」と感じたら原作へ。この順序なら、挫折しにくいでしょう。
逆の順序だと、途中で止まったまま本棚に戻る——ということになるかもしれません。読み切れない名著より、読み終えた入門書のほうが、現場では役に立ちます。
なお、シリーズには続編があります。『ザ・ゴール2』は思考プロセス(問題の根本原因をたどる方法)、『クリティカルチェーン』はプロジェクト管理を扱っています。TOCは工場の話にとどまらず、開発現場や事務部門、サービス業にも応用が広がっています。本記事の手順を事務工程にも当てはめてみてください、と書いたのは、そういう背景からです。
※ 価格・仕様は2026年9月時点の出版社公表情報です。最新の情報は各販売サイトでご確認ください。